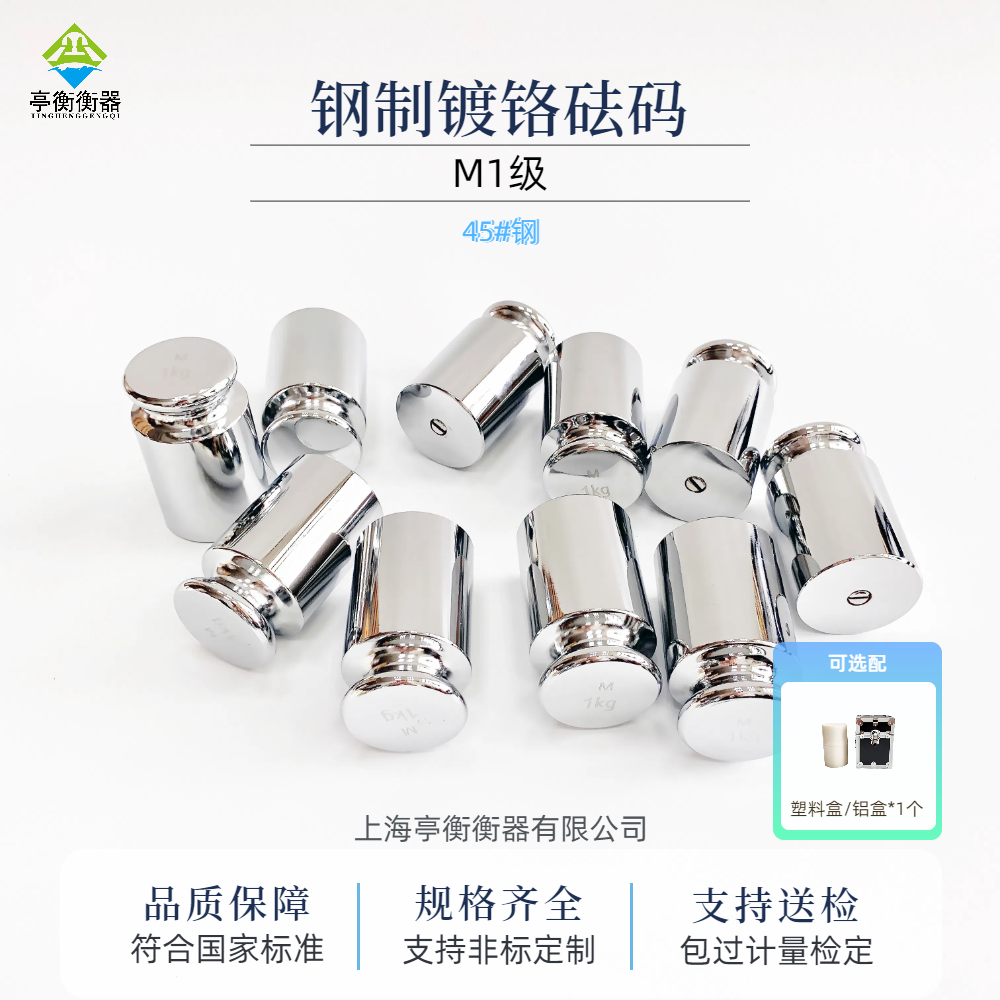
45#钢制镀铬砝码的生产工艺流程
45号钢(45#钢)制镀铬砝码的生产涉及材料加工、热处理、精密机加工、电镀、表面处理、计量检测等多个关键环节。以下是完整的工艺流程解析:
原材料准备
45#钢棒/块(符合GB/T699标准)
成分要求:C0.42%~0.50%,Si0.17%~0.37%,Mn0.50%~0.80%
需提供材质证明(确保无裂纹、气孔等缺陷)
粗加工(车削/铣削)
数控车床加工:初步成型,预留0.2~0.5mm精加工余量
去毛刺:避免后续电镀层不均匀
热处理(调质处理)
淬火:850~880℃加热后水淬,获得马氏体组织
高温回火:500~600℃回火2~4小时,形成回火索氏体
目标硬度:HRC22~28(兼顾强度与机加工性)
精加工(精密磨削)
数控磨床加工:确保尺寸公差(±0.01mm)和表面粗糙度(Ra≤0.4μm)
倒角抛光:防止电镀时边缘镀层过薄
电镀前处理
除油:碱性溶液(NaOH+Na₂CO₃)超声波清洗
酸洗:10%盐酸去除氧化皮(时间控制≤5分钟,防止过腐蚀)
活化:稀硫酸或盐酸溶液(提高镀层结合力)
电镀硬铬(核心工艺)
参数 | 标准值 | 作用说明 |
镀液成分 | CrO₃250g/L+H₂SO₄2.5g/L | 主盐与催化剂 |
电流密度 | 30~60A/dm² | 影响镀层沉积速度 |
温度 | 55~60℃ | 温度过高会降低硬度 |
时间 | 30~120分钟 | 镀层厚度0.005~0.02mm |
阳极材料 | 铅锡合金(含6%~8%Sn) | 耐铬酸腐蚀 |
关键控制点:
镀层均匀性:采用脉冲电镀或旋转阴极技术
氢脆预防:电镀后立即200℃×2h除氢处理
后处理与精饰
抛光:金刚石膏抛光至镜面(Ra≤0.1μm)
钝化:铬酸盐钝化处理(提高耐蚀性)
清洗烘干:去离子水冲洗+热风干燥
包装与存储
真空防锈包装:内置干燥剂
环境要求:温度15~25℃,湿度40%~60%RH
工艺难点与解决方案
问题 | 原因 | 解决措施 |
镀层起泡/脱落 | 前处理不干净 | 加强除油/酸洗工序 |
镀层厚度不均 | 电流分布不均 | 优化阳极布局+阴极旋转 |
砝码磁性超标 | 材料或热处理残留磁性 | 退磁处理(交流退磁仪) |

 在线客服